在电子产品制造领域,表面贴装技术(SMT)生产线的高效运作直接决定了企业的交付能力与成本竞争力。SMT产线因设备节拍差异、换线频繁、物料齐套性波动等因素,极易出现工序间负荷不均、在制品堆积与瓶颈工位等问题。生产线平衡(Line Balancing)因此成为SMT工厂精益改善的核心课题。本文结合电子产品生产实例,系统阐述SMT线平衡方法及瓶颈解决的关键点。
一、SMT生产线平衡的基本方法
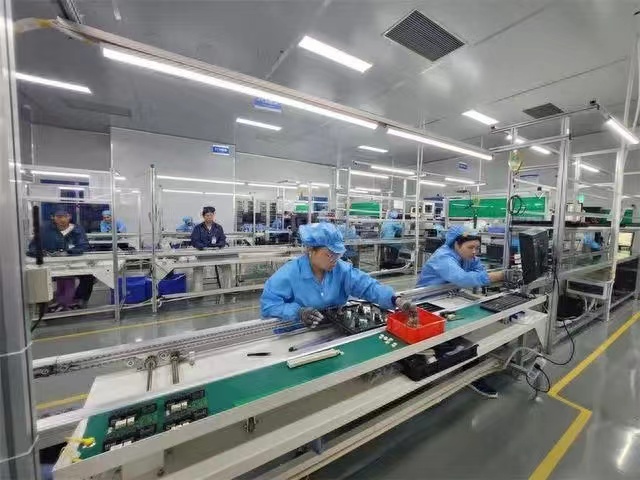
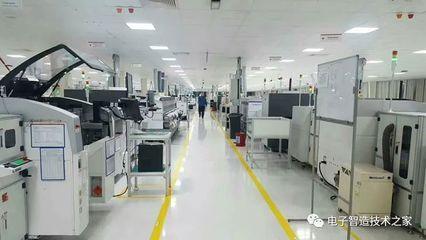
SMT产线通常由锡膏印刷、SPI检测、贴片(多台)、回流焊接、AOI检测、分板等工序串联组成,各工序节拍差异显著,线平衡率普遍在60%~80%之间。常用的平衡方法包括:
- 节拍测算与工序负荷图:以客户需求节拍(Takt Time)为基准,测定各工位标准作业时间,绘制山积图,直观暴露超节拍与低负荷工位。
- 瓶颈识别与ECRS改善:对瓶颈工序优先实施取消(Eliminate)、合并(Combine)、重排(Rearrange)、简化(Simplify)。例如将贴片程序中的料站分配重新优化,缩短取料路径,或把部分低速贴装元件转移到相邻贴片机。
- 多机台负荷均衡:对多台贴片机采用“按元件类型+贴装点数”分配原则,通过线平衡软件模拟不同分配方案,使各贴片机负荷差控制在5%以内。
- 柔性换线与快速响应:推行SMED(快速换模),将换线时间压缩至10分钟以内,使产线能够以小批量多品种方式运行,降低因品种切换造成的瞬时瓶颈风险。
- 动态平衡与缓冲设计:在关键工序间设置合理缓冲(如印刷后缓存、回流前缓存),并利用MES系统实时采集设备状态与在制品数量,实现需求波动下的动态调度。
二、解决瓶颈的关键点分析
瓶颈工位决定了整条产线的产出上限。SMT工厂解决瓶颈应关注以下关键点:
(1)瓶颈工位必须真实可辨。需注意“假瓶颈”现象——若上游缺料或程序切换导致等待,目视显示的忙碌工位并非真正瓶颈。应结合设备OEE、停机原因和设备综合效率数据交叉验证。
(2)改善瓶颈需“撬动”而非“死磕”。将改善资源集中在瓶颈工位,而非均匀撒网。典型措施包括:瓶颈设备增加贴装头或更换高速机型、优化吸嘴配置降低抛料率、将部分元件外协或移至线外手贴、压缩程序优化路径使单板贴装时间下降10%以上。
(3)注重瓶颈漂移管理。随着产品结构变化和工艺改进,瓶颈会在工序间转移。工厂应建立每日线平衡监控机制,以“小时产出报表+瓶颈雷达图”跟踪漂移,及时调整改善方向。
(4)平衡改善不能以牺牲品质为代价。节拍压缩可能引发锡膏印刷饱满度波动或回流焊温度曲线异常。瓶颈改善方案必须经DOE验证,确保Cpk不下降。
三、典型案例分析
案例对象为某电子产品代工厂的SMT产线,生产一款通信模块PCBA。产线配置为一台印刷机+三台贴片机+一台回流炉+AOl。原状态测算节拍为45秒/片,各工序时间分别为:印刷28秒、贴片1机46秒、贴片2机42秒、贴片3机30秒、回流38秒、AOI25秒,线平衡率约72%,贴片1机为明显瓶颈。进一步分析发现,贴片1机承担0402小元件及一组QFN器件,料站多、换料频繁,且程序中存在较多无效移动。改善措施:①重排元件分配,将120个0402点移至负荷较低的贴片3机并优化该机吸嘴站;②优化贴片1机拾取顺序,将程序路径缩短18%;③对QFN实施双供料器配置减少换料停机;④在印刷与贴片间加装2片缓存位。实施后斜贴1机节拍降至37秒,全线瓶颈转移至贴片2机(42秒),经进一步对其程序优化后降至38秒,整线节拍稳定在38秒左右,线平衡率升至86%,小时产出提升约15%,在制品下降32%。
四、结论
SMT生产线平衡不是一次性工程,而是持续循环减少差异的运营能力。工厂应以节拍测算为基础,以ECRS和线平衡软件为工具,抓住瓶颈识别、资源聚焦、漂移监控与品质保障四大关键点,并通过MES信息化手段沉淀数据,使BLC向90%以上持续改善,从而匹配电子产品小批量、多品种、快交付的制造需求。