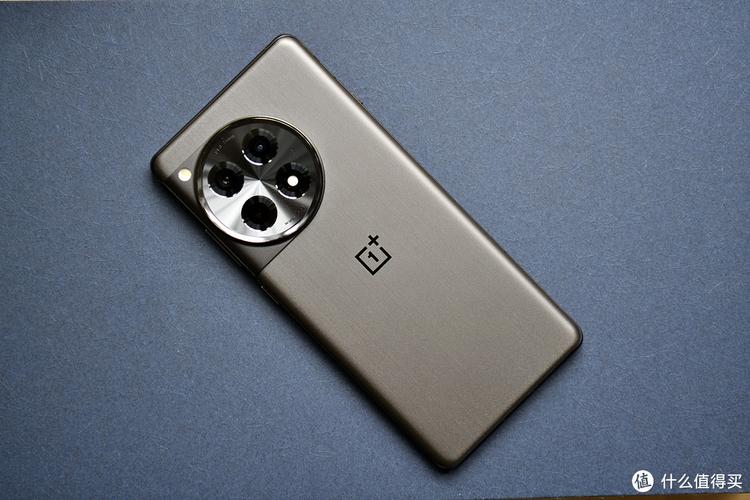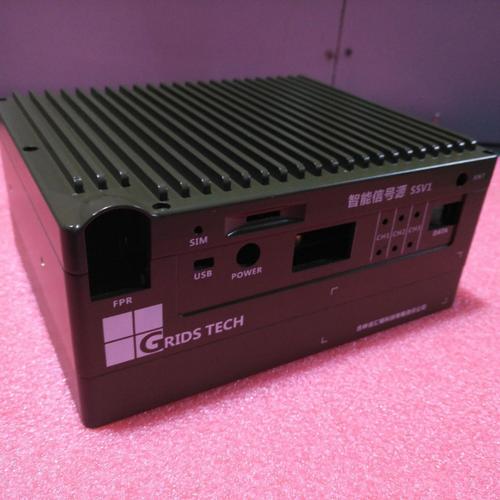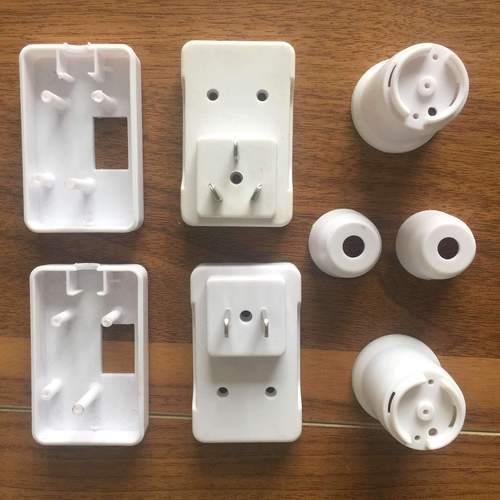
在电子产品更新迭代日益加速的今天,塑料外壳作为电子设备的重要组成部分,不仅承担着保护内部精密元件、绝缘散热等功能,还直接影响产品的外观质感与用户体验。而对于电子制造企业而言,如何找到可靠的注塑加工厂家,如何理解塑胶模具与注塑成型的关系,是产品落地过程中至关重要的一环。本文将围绕电子塑料外壳、注塑件、塑胶模具等关键词,系统梳理电子产品外壳注塑加工的关键要素。
一、电子塑料外壳:不只是"壳"
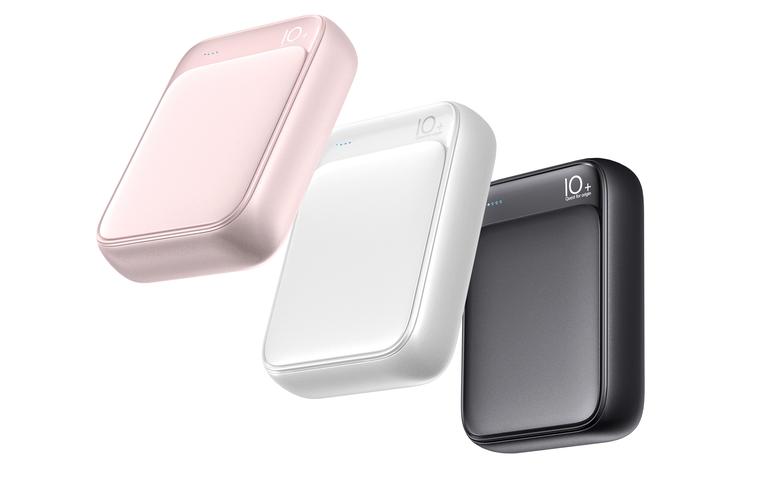
电子设备外壳通常指手机、平板电脑、路由器、智能家居控制器、电源适配器、仪器仪表等产品的外部壳体。它们看似简单,实则要满足多项综合要求:
- 机械保护:抗冲击、抗跌落、防刮擦,保证内部电路板与电池的安全。
- 电气性能:必须具备良好的绝缘性,部分场景还需电磁屏蔽(EMI)能力。
- 热管理:协助散热或隔热,避免局部过热影响性能。
- 外观与触感:高光、哑光、纹理、色彩等直接影响品牌形象与握持手感。
- 环境耐受:耐候、耐化学腐蚀、阻燃(如UL94 V-0等级)。
常见的电子外壳材料包括ABS、PC、PC/ABS合金、PA66、PBT等。其中ABS综合性能好、易加工、成本适中,是消费电子外壳的主力材料;PC透明度高、抗冲击强,多用于需要透明视窗或高强度结构件;PC/ABS则兼顾两者优势,常用于笔记本、充电器等产品。
二、注塑件成型:电子产品外壳塑胶模具的核心
注塑成型是将熔融塑料注入模具型腔,冷却固化后得到所需形状制品的过程。对于电子产品外壳这类尺寸精度高、表面要求严苛的注塑件,模具设计与制造水平直接决定成败。
1. 模具结构设计要点
- 分型面选择:尽量设在产品截面轮廓最大处,避免影响外观,同时便于脱模。
- 浇口系统:针对电子外壳薄壁、大面积的特点,常采用多点针阀热流道或细水口,减少熔接痕、降低内应力。
- 冷却系统:随形冷却水路可显著缩短周期并减少翘曲变形,对于尺寸稳定性要求高的外壳尤为重要。
- 顶出系统:合理布置顶针、司筒,防止顶白、变形,透明件需注意顶出痕迹位置。
- 排气设计:在熔体最后填充处开设排气槽,避免烧焦、缺料。
2. 常见注塑缺陷与对策
电子外壳常见问题包括缩痕、熔接痕、流痕、翘曲、飞边等。解决思路通常从材料干燥、模温控制、注射速度与压力、保压切换等方面入手。例如缩痕多因壁厚不均或保压不足,熔接痕则可通过提高模温、加快注射速度或多点浇口改善。
3. 模具材料与寿命
电子产品更新换代快,模具寿命需求不一。小批量试产可用P20、718等预硬钢;大批量长寿命模具则采用S136、H13、NAK80等,并做热处理与表面镀层,以确保百万模次以上的稳定生产。
三、从需求到交付:如何选择注塑加工厂家
对于电子产品企业,尤其初创品牌或研发团队,寻找合适的注塑厂家应重点考察以下方面:
- 模具能力:是否具备自主设计、加工、试模能力,能否提供DFM分析报告。
- 注塑设备:锁模力从50吨到1000吨以上是否齐全,能否覆盖小型精密件与中大型外壳。
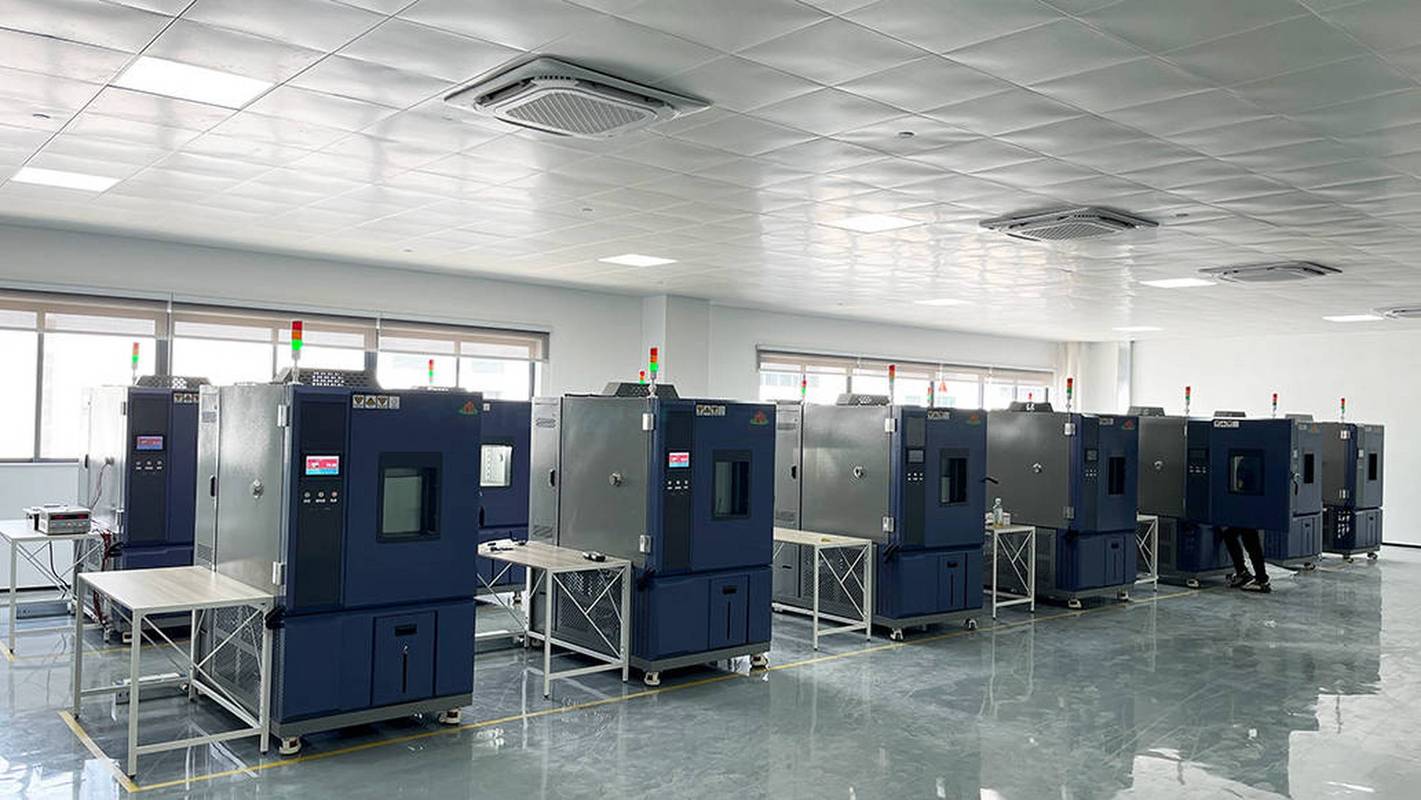
- 品质体系:是否通过ISO9001、IATF16949等认证,是否配备三次元、投影仪、色差仪等检测设备。
- 后工艺配套:喷涂、丝印、移印、镭雕、电镀、组装等能否一站式完成。
- 沟通与服务:响应速度、技术支持能力,尤其是对疑难结构的建议能力。
四、电子产品外壳注塑常见问题解答
Q1:外壳壁厚一般取多少? 较小值取决于材料流动性,ABS通常不小于0.8mm,PC约1.0mm。常见消费电子外壳在1.0~2.5mm之间。壁厚应尽量均匀,厚薄过渡处需渐变。
Q2:外观面如何避免缩水? 可将外观面设计为微凸或皮纹处理,模具上加强冷却,同时注意筋位厚度不超过主壁厚的0.6~0.7倍。
Q3:阻燃外壳需要注意什么? 选用阻燃级ABS/PC,注意螺杆与料筒清洁,避免材料降解;模具钢材宜选用耐腐蚀类。
Q4:内置卡扣易断怎么解决? 优化卡扣根部圆角与脱模斜度,选用韧性更好的PC/ABS或PA+GF材料,并在模具上做镶件便于更换易损部位。
五、
电子产品塑料外壳虽不是产品核心功能件,却直接关系到产品的可靠性、美观度与品牌认知。做好一副塑胶模具,不仅能生产出完美的外壳注塑件,还能大幅缩短开发周期、降低综合成本。随着电子设备向轻薄化、集成化演进,对模具精度、材料性能与成型工艺的要求只会越来越高。选择专业的外壳注塑加工伙伴,从DFM阶段开始协同,才是项目成功的关键。